 French French
Ce produit est une membrane d'étanchéité composée d'une couche de base en polyéthylène haute densité, recouverte sur les deux faces d'une couche d'asphalte modifié ou d'asphalte auto-adhésif, et dont la surface est recouverte d'un matériau de séparation.
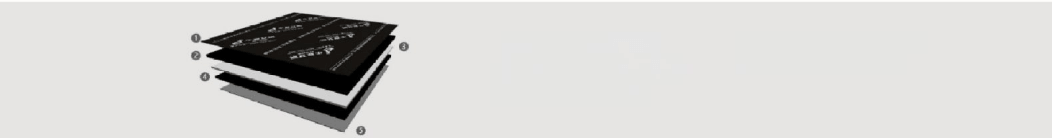
| 1. Film de polyéthylène, film à base d'huile de silicone
2. Adhésif thermofusible / auto-adhésif à base d'asphalte modifié 3. Couche en polyéthylène haute densité |
4. Adhésif thermofusible / auto-adhésif à base d'asphalte modifié
5. Film de polyéthylène, film à base d'huile de silicone |
En fonction de leur procédé de pose, ces produits se divisent en deux catégories : les produits thermofusibles et les produits autocollants ;
Les produits thermofusibles se divisent, selon la composition de leurs agents modificateurs, en trois catégories : les membranes d'étanchéité à base d'asphalte oxydé modifié, les membranes d'étanchéité à base d'asphalte oxydé modifié au caoutchouc styrène-butadiène et les membranes d'étanchéité à base d'asphalte modifié aux polymères.
Épaisseur : 3,0 mm, 4,0 mm (type thermofusible) ; 2,0 mm, 3,0 mm (type autocollant) ;
Largeur : 1 000 mm ;
Superficie : 10 m².
T — à thermofusion ; S — autocollant ;
0 - Membrane d'étanchéité à base d'asphalte oxydé modifié ; M - Membrane d'étanchéité à base d'asphalte oxydé modifié au caoutchouc SBR ;
P — Membrane d'étanchéité en bitume modifié par des polymères ; E — Armature en film de polyéthylène haute densité ; E — Revêtement en film de polyéthylène.
La membrane d'étanchéité en bitume modifié par des polymères, d'une épaisseur de 3,0 mm, à base de polyéthylène thermofusible et recouverte d'un film de polyéthylène, porte la référence suivante :
T PEE 3 GB 18967-2009
Les principales caractéristiques des produits à base de polyéthylène sont leur densité et leur imperméabilité, leur très grande élasticité et leur résistance à la corrosion. Elles sont décrites plus en détail ci-dessous :
Les membranes thermofusibles sont posées selon la méthode de pose à chaud ou à froid ; les membranes autocollantes sont posées selon la méthode de pose à sec, la méthode de pré-pose ou la méthode de pose humide.
Méthode de pose par fusion à chaud : méthode de pose consistant à faire fondre la face inférieure du rouleau à l'aide d'un outil chauffant, puis à réaliser le collage entre le rouleau et le support ou entre deux rouleaux. Lors de la pose par fusion à chaud, l'épaisseur du rouleau
Elle doit être supérieure à 3 mm. Lors de la pose, il convient de veiller à contrôler la température de la flamme, qui ne doit pas être trop élevée, afin de préserver les performances de la base en polyéthylène. Une fois que les rouleaux de revêtement en film de polyéthylène ont été réceptionnés, il convient de les recouvrir d’une couche de protection.

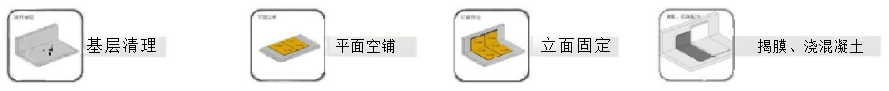
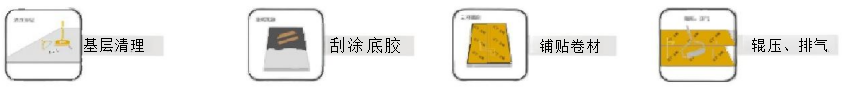

Convient aux travaux d'étanchéité présentant une déformation structurelle importante et des exigences élevées en matière d'étanchéité.
Convient aux ouvrages souterrains : travaux d'étanchéité, de protection contre l'humidité et de prévention des infiltrations dans les sous-sols, le métro, les tunnels, les ponceaux, etc.
Convient aux travaux de toiture : travaux d'étanchéité, de protection contre l'humidité et de prévention des infiltrations sur les toitures de tous types de bâtiments.